
Назначение
Citrus Cast предназначен для печати ювелирных моделей, которые после формовки полностью удаляются из опоки в процессе прокалки перед литьём металла.
Материал разрабатывался именно для прямого литья. В работе важны не только детализация и стабильная печать, но и то, как модель промывается, дозасвечивается, ведёт себя в формомассе и проходит прокалку.
Разработка и производство
Citrus Cast разработан HARDLIGHT совместно с китайским технологическим партнёром. Производство находится в Китае. Режимы печати, постобработки и прокалки на этой странице — рекомендации HARDLIGHT, сформированные в ходе совместной разработки и практических испытаний.
HLPRO подробно разбирает этот материал не потому, что сайт является каталогом HARDLIGHT, а потому, что по Citrus Cast у нас есть прямой доступ к технологической информации, результатам испытаний и обратной связи ювелиров.
Orange и Lime
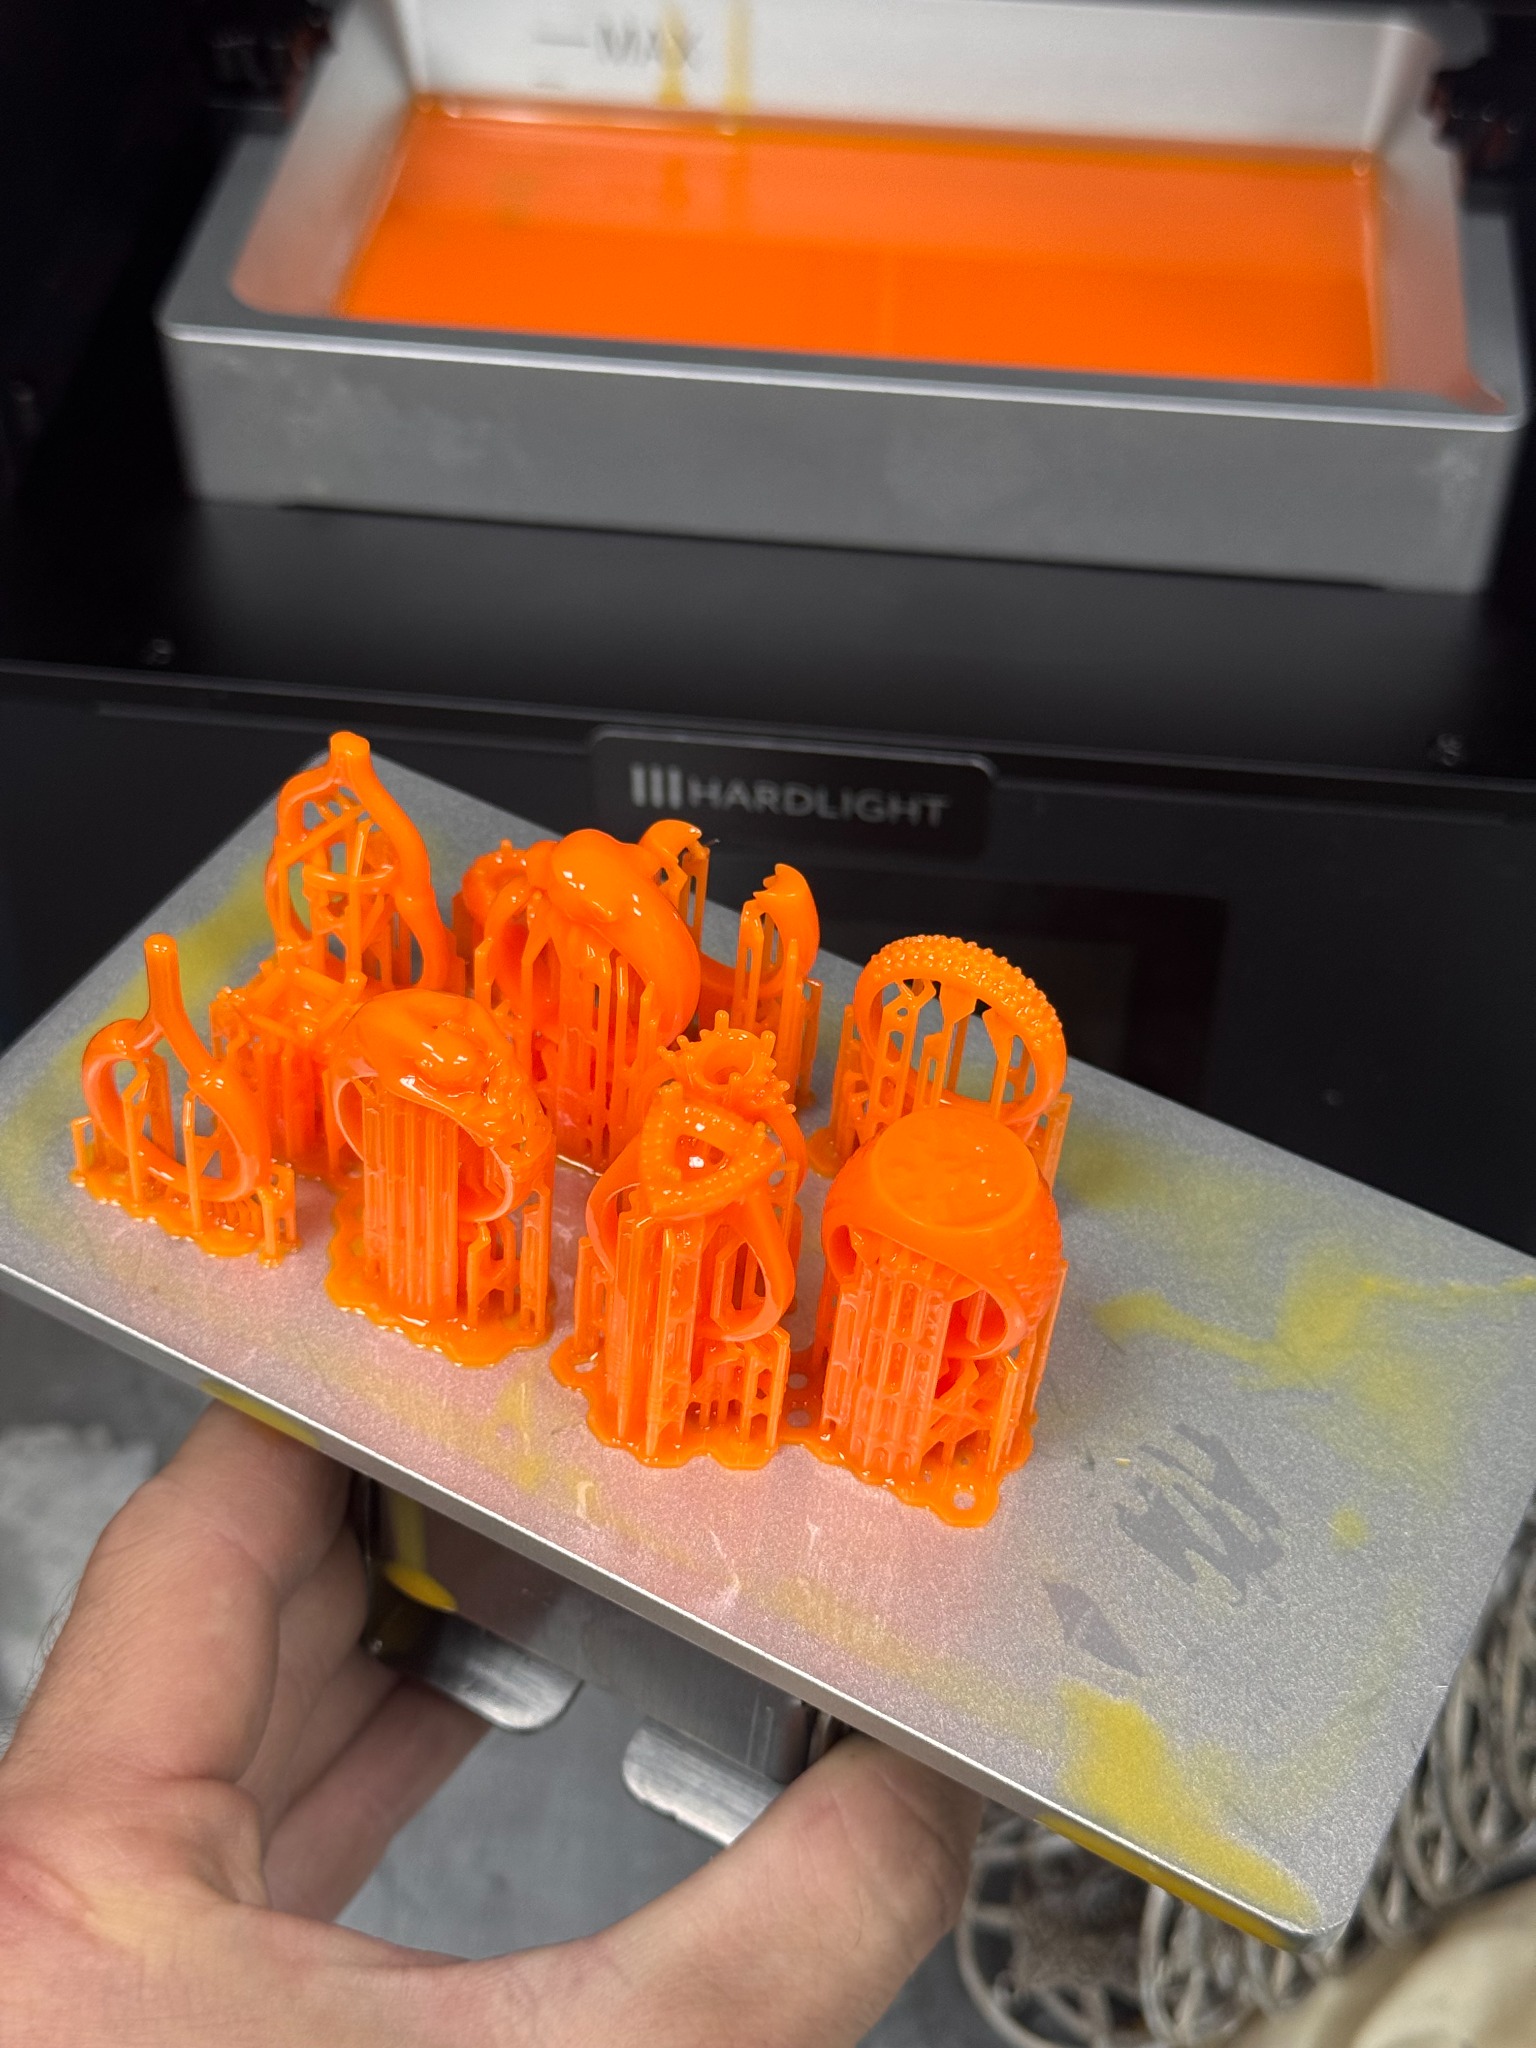
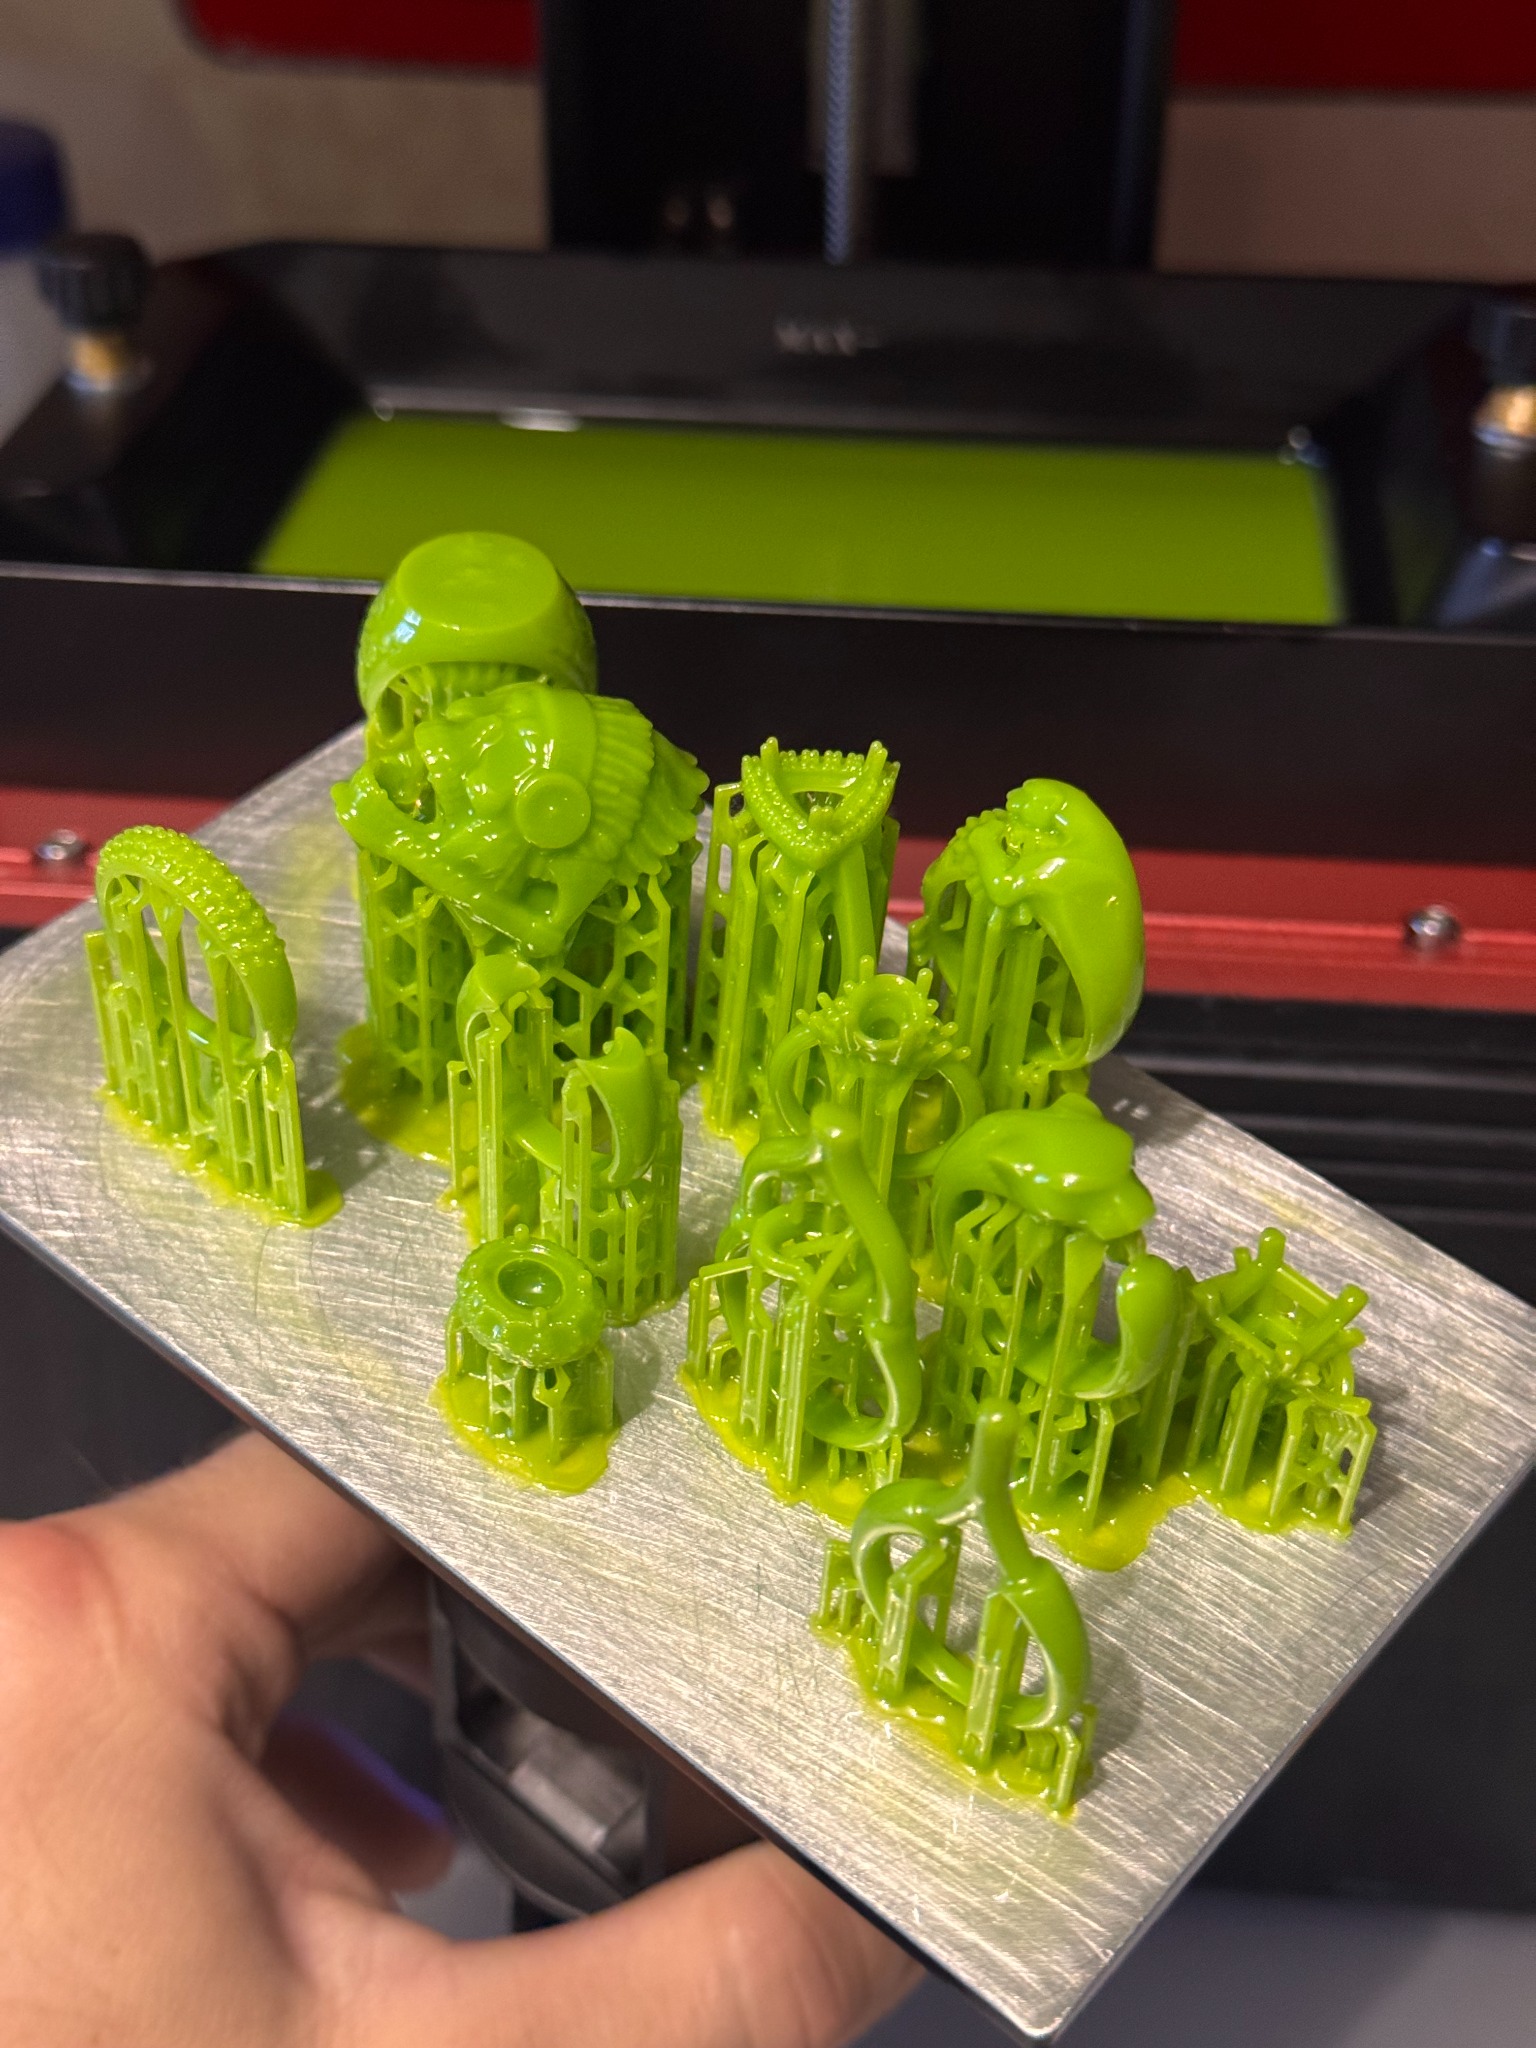
Orange и Lime — два варианта Citrus Cast для прямого ювелирного литья. Их постобработка построена одинаково, а основное различие проявляется при печати.
Orange
Вариант с более высокой детализацией: лучше подходит, когда приоритетом являются мелкий рельеф, острые грани и небольшие элементы.
Lime
Вариант с более выраженным сглаживанием поверхности и меньшим проявлением пиксельной структуры, особенно на гладкой и криволинейной геометрии.
Что ставили целью при разработке
- Низкая вязкость. Фотополимер должен быстро выравниваться после движения платформы и меньше зависеть от обычных колебаний температуры, чем более вязкие составы.
- Слабый запах. Резкий химический запах — практический критерий выбора материала для мастерской. У Citrus Cast запах слабый, но это не отменяет перчатки, вентиляцию и другие СИЗ.
- Хорошая детализация. Уверенная передача мелкого рельефа, острых граней и тонких элементов.
- Правильный баланс жёсткости и упругости. Модель не должна быть хрупкой и не должна становиться излишне резиноподобной. Поддержки должны сниматься преимущественно на сдвиг — обламываться без сложного инструмента и без растрескивания модели.
- Простая постобработка. Лёгкая отмывка, сушка и понятная воспроизводимая постзасветка без лишних операций.
- Хорошая выжигаемость. Низкий зольный остаток, невысокое газообразование и небольшое расширение при прокалке.
- Стабильность литья. При соблюдении технологического процесса материал должен давать воспроизводимый результат на реальных ювелирных моделях.
Рекомендуемые стартовые настройки печати
Это исходный профиль для настройки, а не универсальный режим для любого принтера. Экспозицию и механику движения проверяют на конкретном оборудовании, плёнке и геометрии модели.
| Параметр | Стартовое значение |
|---|---|
| Высота слоя | 0,040 мм |
| Нижние слои | 4 |
| Экспозиция рабочего слоя | 6,5 с |
| Экспозиция нижних слоёв | 120 с |
| Переходные слои | 4 |
| Тип перехода | Linear |
| Light-off Delay | 0 с |
Подъём и возврат платформы
| Параметр | Первая ступень | Вторая ступень |
|---|---|---|
| Bottom Lift Distance | 2 мм | 3 мм |
| Lifting Distance | 2 мм | 3 мм |
| Bottom Lift Speed | 50 мм/мин | 60 мм/мин |
| Lifting Speed | 55 мм/мин | 75 мм/мин |
| Bottom Retract Speed | 240 мм/мин | 200 мм/мин |
| Retract Speed | 240 мм/мин | 200 мм/мин |
Для двухступенчатого движения используется режим Advanced Control.
В сравнительной серии Citrus Cast оказался чувствительнее EWIC-3000 к недостаточным поддержкам и неудачной ориентации. Периодические трещины при росте удалось убрать переработкой поддержек в местах напряжения и изменением положения моделей.
Рекомендуемая постобработка
- После печати полностью погрузить модели в 99%-ный спирт на 7–8 минут.
- После спирта тщательно промыть чистой водой.
- Высушить модели холодным воздухом, например феном без нагрева.
- Провести дозасветку под УФ-лампой 8–10 минут.
Рекомендуемые циклы прокалки HARDLIGHT
Сначала показан график цикла, ниже — точная таблица температур, подъёмов и выдержек.
Для Citrus Cast HARDLIGHT рекомендует два базовых режима прокалки. Выбор режима зависит от применяемой формомассы, печи, размера опоки и загрузки; допустимую верхнюю температуру и горячую загрузку сверяют с документацией формомассы.
Цикл №1 — загрузка при 115 °C

| Этап | Режим |
|---|---|
| Предварительный нагрев печи | от комнатной температуры до 115 °C за 15 мин, без опоки |
| Загрузка | поставить опоку в печь после выхода на 115 °C |
| Выдержка | 5 ч при 115 °C |
| Подъём | 115 → 700 °C за 80 мин |
| Выдержка | 30 мин при 700 °C |
| Подъём | 700 → 775 °C за 30 мин |
| Верхняя выдержка | 3 ч при 775 °C |
| Перед литьём | снизить температуру до требуемой температуры опоки и выполнить литьё |
Цикл №2 — холодный старт, предпочтительный

| Этап | Режим |
|---|---|
| Загрузка | опока в холодную печь |
| До 150 °C | 1 ч, затем 1 ч выдержки |
| 150 → 250 °C | 1 ч |
| 250 → 350 °C | 1 ч |
| 350 → 450 °C | 1 ч |
| 450 → 550 °C | 1 ч |
| 550 → 650 °C | 1 ч, затем 1 ч выдержки |
| 650 → 750 °C | 1 ч |
| 750 °C | 3 ч выдержки |
| Перед литьём | 1 ч до 600–680 °C, затем литьё |
Почему разные циклы прокалки могут работать →
Практические материалы
Сравнительные отливки вынесены в отдельную общую статью по выжигаемым фотополимерам. Там JEWELRY WAX Green / EWIC-3000, Citrus Cast Orange и Lime сравниваются на общих литейных ёлках и на разных циклах прокалки. Задача серии — показать влияние материала и режима печи на фактический результат в реальных условиях.
Фасовка и срок хранения
На этой странице собраны параметры, непосредственно необходимые для печати, постобработки и прокалки Citrus Cast.